Neueste Produkte
Kontaktiere uns
Hinzufügen: Nr.21, D Zone Jingjinluji Industrie Park, Xingfu Straße, Dezhou Stadt, Shandong, China
WhatsApp/Wechat: +8615165964868
SKYPE: Susanleeguobin
E-Mail: dzguanlu@dzguanlu.com
Offiziell Website: www.dzgljc.com
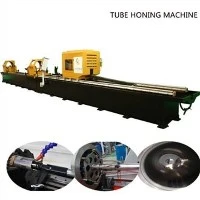
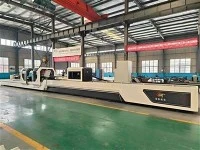
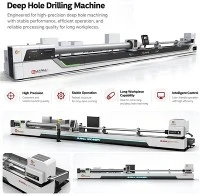
2M2120x6000mm Tiefloch-Honmaschine
1. Maschinenbeschreibung: 1.1 Verarbeitungskapazität der Maschine: Lochdurchmesserbereich: Φ 40~ Φ 200 mm Max. Hontiefe: 6000 mm Max. Werkstücklänge: 6000 mm 1.2 Maschinenfunktionen und Anwendung: Die Maschine dient zur Präzisionsbearbeitung verschiedener zylindrischer Werkstücke mit Tiefloch...
Beschreibung
1. Maschine Knapp :
1.1 Maschine Verarbeitung Kapazität:
Lochdurchmesserbereich:Φ40~Φ200mm
Max. Schleiftiefe: 6000mm
Max. Werkstücklänge:6000mm
1.2 Maschine Funktionen Und Anwendung:
Die Maschine dient zur Präzisionsbearbeitung verschiedener zylindrischer Werkstücke mit Tiefloch, wie z. B. Hydraulikzylinder und Zylinder usw.. .
Es dürfen Tun entweder Integral honen oder lokal honen ; Wann honen vor Ort, Die Fehler von Kegel, Ellipse und lokal Lochdurchmesser kann Sei korrigiert.
Die Ausdehnung des Honkopfes wird gesteuert durchServo Motor, beide Konstante Druck Fütterung und quantitative Fütterung könnten be realisiert .
1.3 Öl liefern Modus für honen Kopf : Externer Ölspray und interne Ölzufuhr.
1.4 Werkstück Spannen :
Das Werkstück wird aufgelegtzwei Sätze von V-förmig Werkstück Träger, gesperrt von DieRohr Zange Kette; V-förmige Werkstückträger können manuell verstellt werden, um Werkstücke mit unterschiedlichen Durchmessern zu spannen.
1.5 Maschine hauptsächlich Struktur:
1.5.1 Hauptteile der Maschine
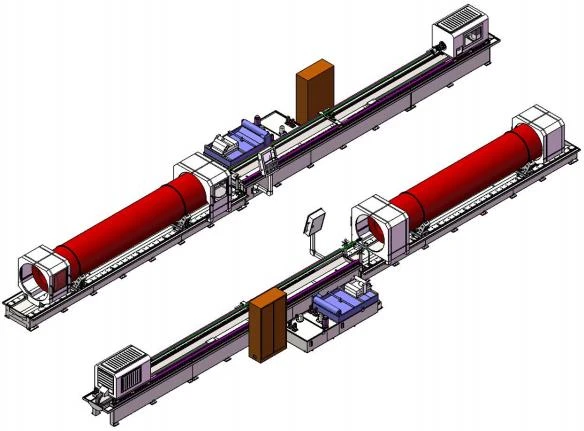
Maschinenbett, Honkasten, 2 Werkstückträgersätze, Honstangenauflage, Zahnstange und Ritzel, Kühlmittelsystem, DELTA-SPS-System, Schaltschrank und so weiter.
1.5.2 CNC Achse :
Z 1-Achse: Die Längsvorschubbewegung des Honkastens (Hin- und Herbewegung des Honkopfs), der Servomotor treibt den Zahnstangenmechanismus über den Untersetzungsmechanismus an.
Z2-Achse: Steuern Sie die Ausdehnung des Honkopfs. Der Servomotor treibt den Auswerferstift an, um ihn durch den Reduziermechanismus axial zu bewegen.
1.5.3 Maschine Bett :
Gießen von super Gießen Eisen HT300, mitzweimal Altern Behandlungen um das zu beseitigenintern Stress , Struktur und Größe werden stabilisiert und die mechanischen Eigenschaften werden verbessert.
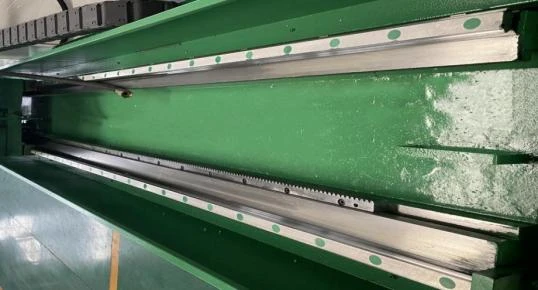
Derlinear Führung Schiene ist auf dem Maschinenbett montiert und dient der Hin- und Herbewegung des Honkopfs, um den Anforderungen einer hohen Geschwindigkeit beim Honen gerecht zu werden.
Die Innenseite des Maschinenbetts ist mit einer Zahnstange ausgestattet, die für die Vorschubübertragung des Honkopfes dient. Die Zahnstangenübertragung ist nach präziser Bearbeitung und Wärmebehandlung stabil.
1.5.4 Honen Kasten:
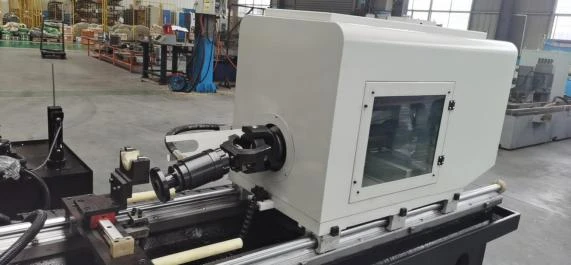
Wird verwendet, um den Honkopf in Rotation zu versetzen. Die Drehzahl ist stufenlos.
Der Motor treibt die Spindel über das Untersetzungsgetriebe zum Drehen anDie Gang IstBoden genau. Der blasenh Oberfläche von Die Gang Ist behandelt von hoch Frequenz Abschrecken,Und Die Härte von Die Zahn Oberfläche Ist HRC48-52. Auf diese Weise kann das Zahnrad eine hohe Festigkeit, hohe Härte, hohe Verschleißfestigkeit und hohe Ermüdungsgrenze erreichen und großen Wechselbelastungen und Stoßbelastungen standhalten.
Die Spindel wird von einer Kombination aus Zylinderrollenlagern und Axialkugellagern getragen,hat hohe ACcuracy und kann widerstehen große axiale Und Radialkräfte.
Um die Lebensdauer von Getrieben und Lagern zu verbessern, wird zur Schmierung Schmieröl verwendet.
1.5.5 Werkstück Träger:
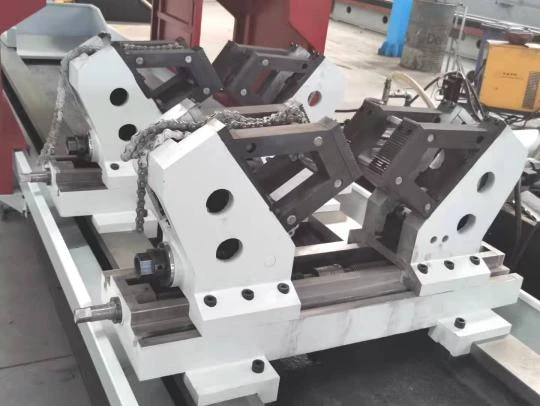
2 Sätze, zur Unterstützung des Werkstücks.
V-förmige Struktur, steuern Sie die Zentrierbewegung von zwei geneigten V-förmigen Kanten durch die positive und negative Schraube.
Das Werkstück wird auf den Träger gelegt und mit der Rohrzangenkette manuell verriegelt.
Die Polsterplatte mit Anti-Rutsch-Funktion ist an der geneigten Kante des V-förmigen Werkstückträgers montiert, wodurch wirksam verhindert werden kann, dass sich das Werkstück während des Prozesses dreht.
1.5.6 Honen Bar Unterstützung ausruhen
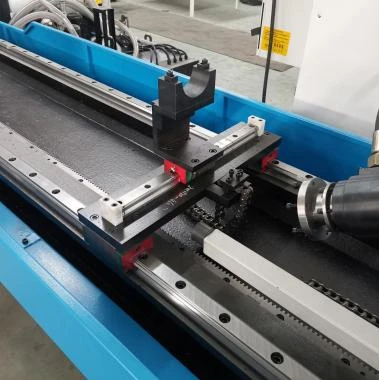
Unterstützende Honstange beim Honen und Messen.
2 Sätze, ein Satz ist auf dem Maschinenbett befestigt, ein anderer Satz bewegt sich auf der linearen Führungsschiene des Maschinenbetts.
1.5.7 Kühlmittel System

Stellen Sie die Schmierflüssigkeit für den Honkopf bereit.
Besteht hauptsächlich aus Pumpen, Papierfilter, magnetischem Filter, Öltank usw.. .
Bieten Sie dem Honkopf zwei Ölversorgungsmethoden mit externem Ölspray und interner Ölzufuhr, die über das Bedienfeld ausgewählt werden können.
1.5.8 Schmierend System
Der Schieber der Führungsschiene für die Hin- und Herbewegung des Honkastens wird automatisch von der automatischen Schmierstation geschmiert, und an der Schmierstation ist ein Alarm für den Flüssigkeitsstand vorhanden.
Der Honkasten ist mit Schmieröl gefüllt, die Zahnräder und Lager im Inneren werden durch Drehen der Zahnräder geschmiert.
1.5.9 Kontrolle System :
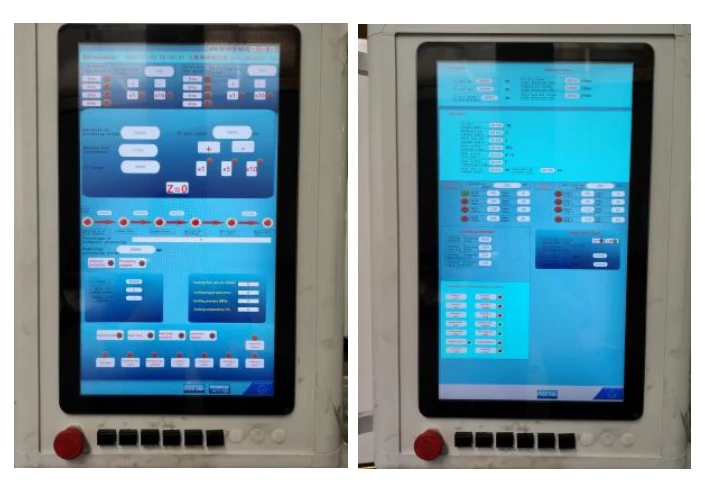
DELTA SPSKontrollsystem.
Über den Touchscreen der Mensch-Maschine-Schnittstelle können die Hubgeschwindigkeit, die Drehgeschwindigkeit, die Vorschubgeschwindigkeit des Honkopfes usw. eingestellt werden.
Die Bedienstation ist auf dem Maschinenbett montiert, das Bedienfeld kann manuell gedreht werden, um die Bedienung der Maschine zu erleichtern.
2. Maschine hauptsächlich technisch Parameter:
|
Spezifikation |
Parameter |
Bemerkung |
||
|
Arbeiten Kapazität |
Lochdurchmesserbereich |
Φ40~Φ200mm |
/ |
|
|
Max. Schleiftiefe |
6000mm |
/ |
||
|
Max. Werkstücklänge |
6000mm |
/ |
||
|
Werkstück-Außendurchmesserbereich |
Φ60~Φ350mm |
/ |
||
|
Maschine Leistung |
Z-Achse |
Vorschubgeschwindigkeitsbereich |
1~18 m/min |
Stufenlos |
|
Drehmoment/Leistung des Zuführmotors |
27 Nm/4,3 kW |
/ |
||
|
Honbox |
Drehzahlbereich |
10~260 U/min |
Stufenlos |
|
|
Motorleistung |
7.5KW |
Frequenz Umwandlungsmotor |
||
|
Kühlmittel System |
Interne Ölversorgung |
Max. fließen |
40 l/min |
/ |
|
Motorleistung |
0.55KW |
/ |
||
|
Externe Ölversorgung |
Max. Fließen |
100 l/min |
/ |
|
|
Motorleistung |
0.25KW |
/ |
||
|
Volumen des Öltanks |
600L |
/ |
||
|
Filtergenauigkeit |
20μm |
/ |
||
|
Andere |
Drehmoment/Leistung des Servowerkzeug-Erweiterungsmotors |
2,39 Nm/0,75 kW |
Servomotor |
|
|
Max. Werkstückgewicht |
3T |
/ |
||
|
Maschinenbodengröße |
15,8m x 2,5m |
/ |
||
|
Gesamtleistung der Maschine |
14.5KW |
/ |
||
3. Maschine hauptsächlich Konfigurationen Liste :
|
Serie |
Artikelname |
Anbieter |
|
1 |
Kontrollsystem |
DELTA SPS |
|
2 |
Hauptmotor der Honbox |
Chinesische berühmte Marke |
|
3 |
Spindellager |
Chinesische berühmte Marke |
|
4 |
Wichtigste elektrische Komponenten |
SCHNEIDER/SIEMENS |
|
5 |
Gestell |
Taiwan YYC oder gleichwertig Marke |
|
6 |
Servomotor |
Chinesische berühmte Marke (WUHAN MAXSINE) |
4. Maschine Standard Und optional Teile:
|
Serie |
Standardteile |
Optionale Teile |
|
1 |
Maschinenbett |
Honkopf |
|
2 |
Honbox |
Honstange |
|
3 |
Werkstückträger |
Zur Honstange passendes Hilfswerkzeug |
|
4 |
Stützauflage für die Honstange |
Schneidöl |
|
5 |
Zahnstange und Ritzel |
Anderes CNC-System |
|
6 |
Kühlmittelsystem |
|
|
7 |
DELTA PLC-Steuerungssystem |
|
|
8 |
Schaltschrank |
|
|
9 |
Arbeitslampe |
|
|
10 |
Bedienungsanleitung der Maschine |
5. Verarbeitung Genauigkeit :
Lochgrößengenauigkeit: IT6~IT8
Oberflächenrauheit: Ra0,2~0,8 μm
6. Unterlagen :
|
Benutzerhandbuch für mechanische Teile |
1SET |
|
Benutzerhandbuch für elektrische Teile |
1SET |
|
Sicherung des SPS-Programms |
1SET |
|
Zeichnung des Erscheinungsbilds der Maschine |
1SET |
|
Packliste |
1SET |
|
Konformitätsbescheinigung |
1SET |
7. Maschine Herstellung Und Inspektion Standards:
|
Standard |
Artikel |
|
GB/T 9061-2006 |
Allgemeine technische Spezifikationen für Metallschneidemaschinen |
|
GB/T 5226,1-2019 |
Mechanische und elektrische Sicherheit – Mechanische und elektrische Ausrüstung – Teil 1: Allgemeine technische Spezifikationen |
|
GB/T 25373-2010 |
Allgemeine technische Spezifikationen für die Montage einer Metallschneidemaschine |
|
JB/T 12403.1-2015 |
Tieflochhonmaschine - Teil 1: Genauigkeitsprüfung |
|
JB/T 12403.2-2015 |
Tieflochhonmaschine Teil 2: Technische Bedingungen |
8. Maschine Arbeiten Bedingungen
8.1 Stromversorgung: Dreiphasige Fünfleiter-Stromquelle, 380 V ± 5 %, 50 Hz ± 1 Hz
8.2 Arbeitsumgebungstemperatur: 0 Grad ~ 40 Grad (nicht gefroren)
8.3 Die Luftfeuchtigkeit in der Umgebung liegt unter 80 % (ohne Kondensation)
8.4 Höhe: 0 ~ 2000 m
8.5 Erforderliche Bedingungen für den Installationsort:
Es sollte vermieden werden, durch äußere Vibrationen beeinträchtigt zu werden. Es sollte vermieden werden, durch korrosive Gase oder Flüssigkeiten beeinträchtigt zu werden. Vermeiden Sie direkte Sonneneinstrahlung auf die Oberfläche der Maschine; Von direkten starken Kalt- oder Heißluftquellen fernhalten; Es sollten Anstrengungen unternommen werden, die Staubbelastung (z. B. Metallstaub, Sand usw.) zu minimieren.
9. Maschine Installation Und Debuggen Bedingungen (vorbereitet von Die Benutzer)
9.1 Eingangsstromversorgung: Dreiphasige Fünfleiterstromversorgung, 380 V ± 5 %, 50 Hz ± 1 Hz, der Benutzer stellt das Kabel von der Werkstattstromversorgung zum Schaltschrank bereit
9.2 Reinigungsöl und Utensilien: Stellen Sie 20 Liter Benzin oder Kerosin und etwas Baumwolltuch bereit
9.3 Schneidöl: Tiefloch-Hochdruck-Schneidöl, kinematische Viskosität 40 Grad: 2,6 mm²/s, Hochdruckmittelgehalt größer oder gleich 15 %, Flammpunktgrad größer oder gleich 110.
9.4 Der Benutzer bereitet Hebegeräte und Werkzeuge zum Heben vor
9.5 Schneidwerkzeug, Bohrstange, Hilfswerkzeuge, Spannvorrichtung für Maschinenversuch (falls der Benutzer keine bestellt hat)
Beliebte label: 2m2120x6000mm Tiefloch-Honmaschine, China, Lieferanten, Hersteller, Fabrik, kundenspezifisch, Preis, günstig, Firma, Kosten, zu verkaufen
Das könnte dir auch gefallen